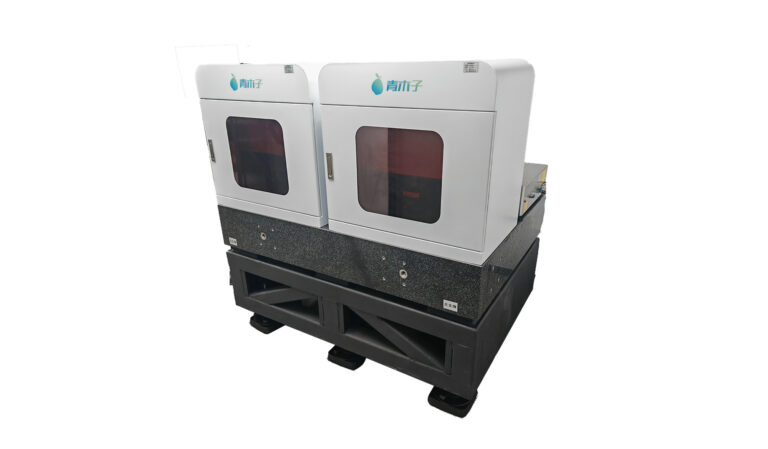


飞秒激光微纳加工系统(Guava-FsLab)基于飞秒激光技术平台打造,结合超精密多轴位移加工平台,集成光机电模块,形成一套具有完整、灵活加工能力的飞秒激光精密加工系统。
该设备在加工(如激光焊接、熔覆、雕刻、精细切割打孔)等产业领域有着广泛的应用价值,我们的技术具有工业级高功率(>50 W)、超高单脉冲能量(>2mJ)与超短脉宽(120fs),无热效应,光束质量高,光转换效率高,工业级环境中连续免维护运行等优点,适用于任意材料的加工(如石英玻璃、硅、陶瓷、金属、聚酰亚胺等的切割、打孔和刻蚀加工能力)。
超快飞秒激光技术
可选配多种飞秒激光器,脉宽可调(120fs-10ps可调),峰值功率高,热影响区极小。
纳米级定位精度
重复定位精度≤150nm(典型曲线加工误差30nm,圆定位误差5nm),绝对定位精度≤200nm(30nm,加工条件1mm/s),适用于大批量阵列微结构、多工位重复刻蚀、精密对位的微纳加工场景。
多光路系统
- 隐切系统(贝塞尔,参数可选):1mm加工深度,μm级加工宽度。
- 振镜加工系统:高速加工(25kHz),4F系统扩大加工范围、实时图像监控适用于表面微结构加工与刻蚀。
- 常规光刻,参数可选。
- 同轴实时显微成像系统(参数可选)
智能化控制软件
支持CAD图档导入、工艺参数库、实时监控与故障诊断,实现“所见即所得”的加工流程。
- 半导体
- 光学元件
- 航天
- 生物医疗多光子聚合(mPP)
- 3D 激光直写
- 表面微纳结构
- 选择性去除加工
- 折射率改变
- 微孔、划片或切割
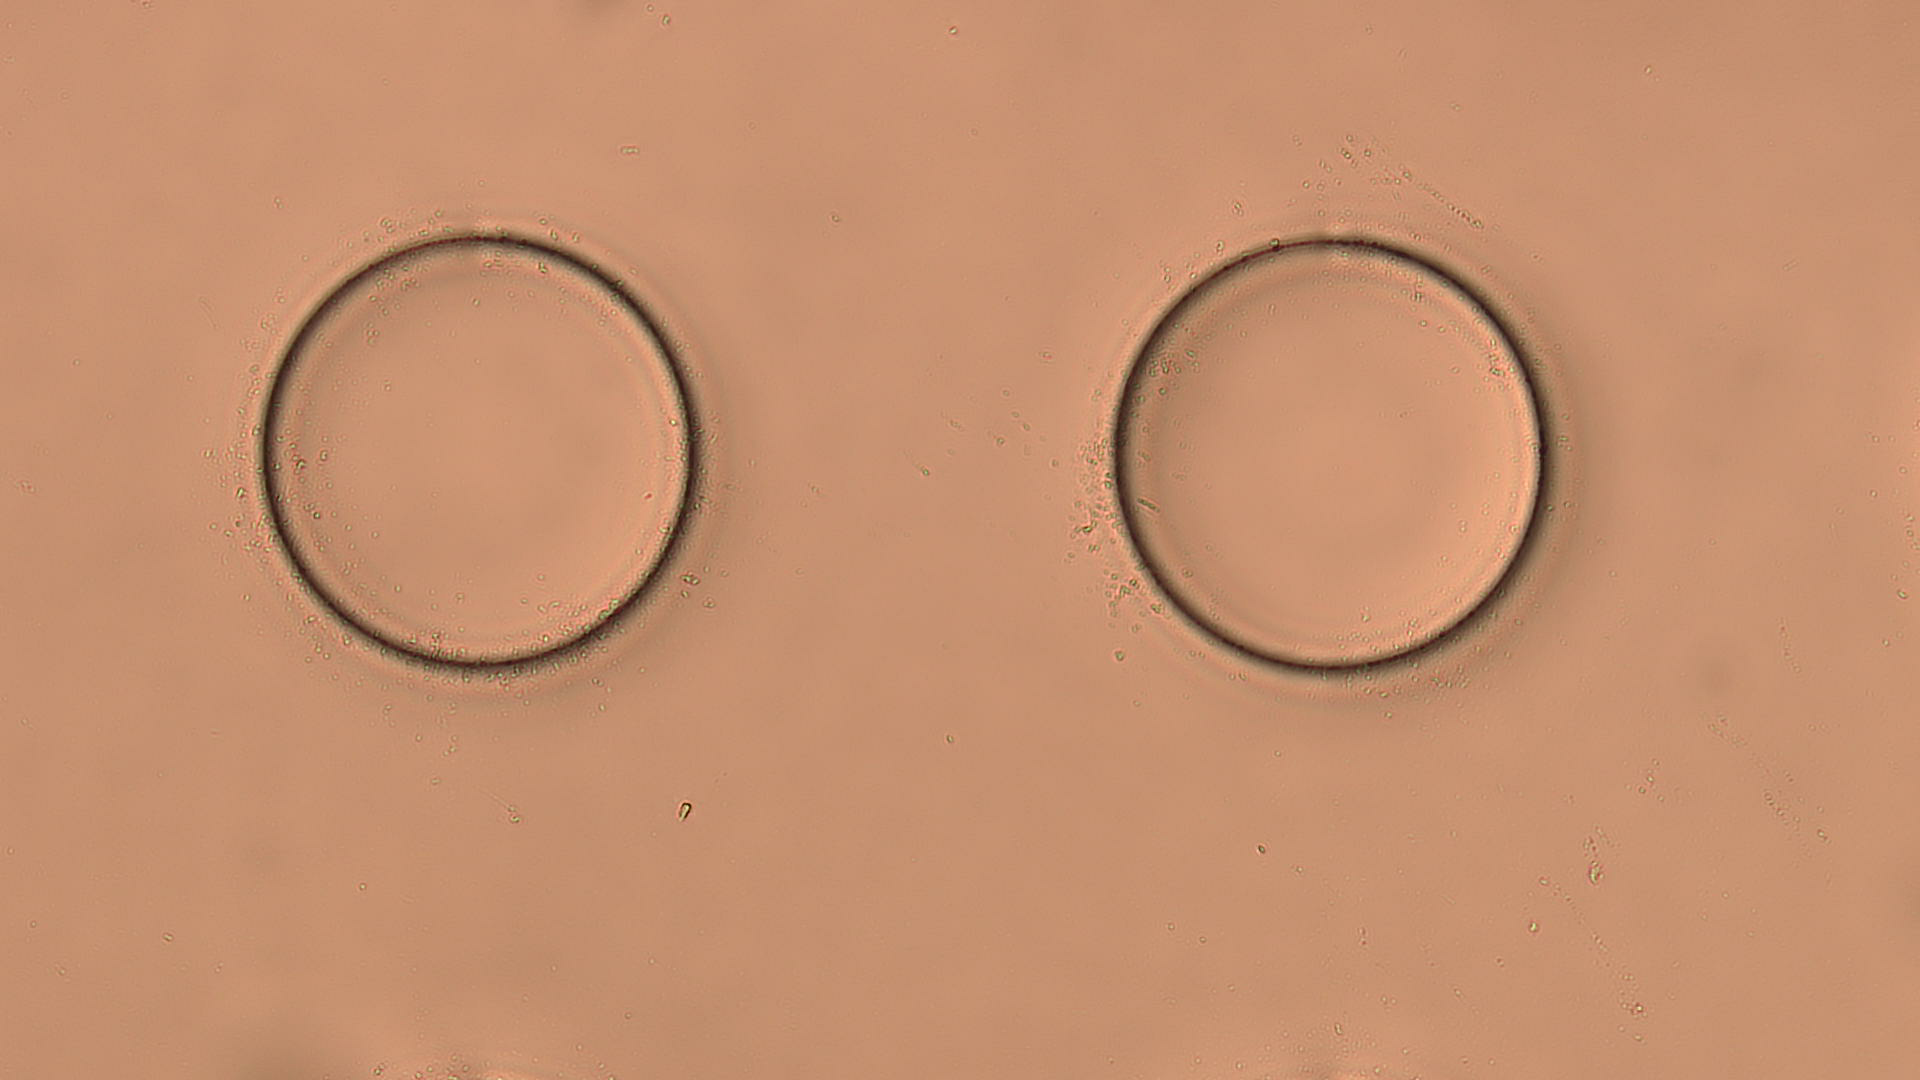
石英片圆阵列加工案例
左图:物镜20x
圆设计直径:125µm
平均圆心距250.45µm
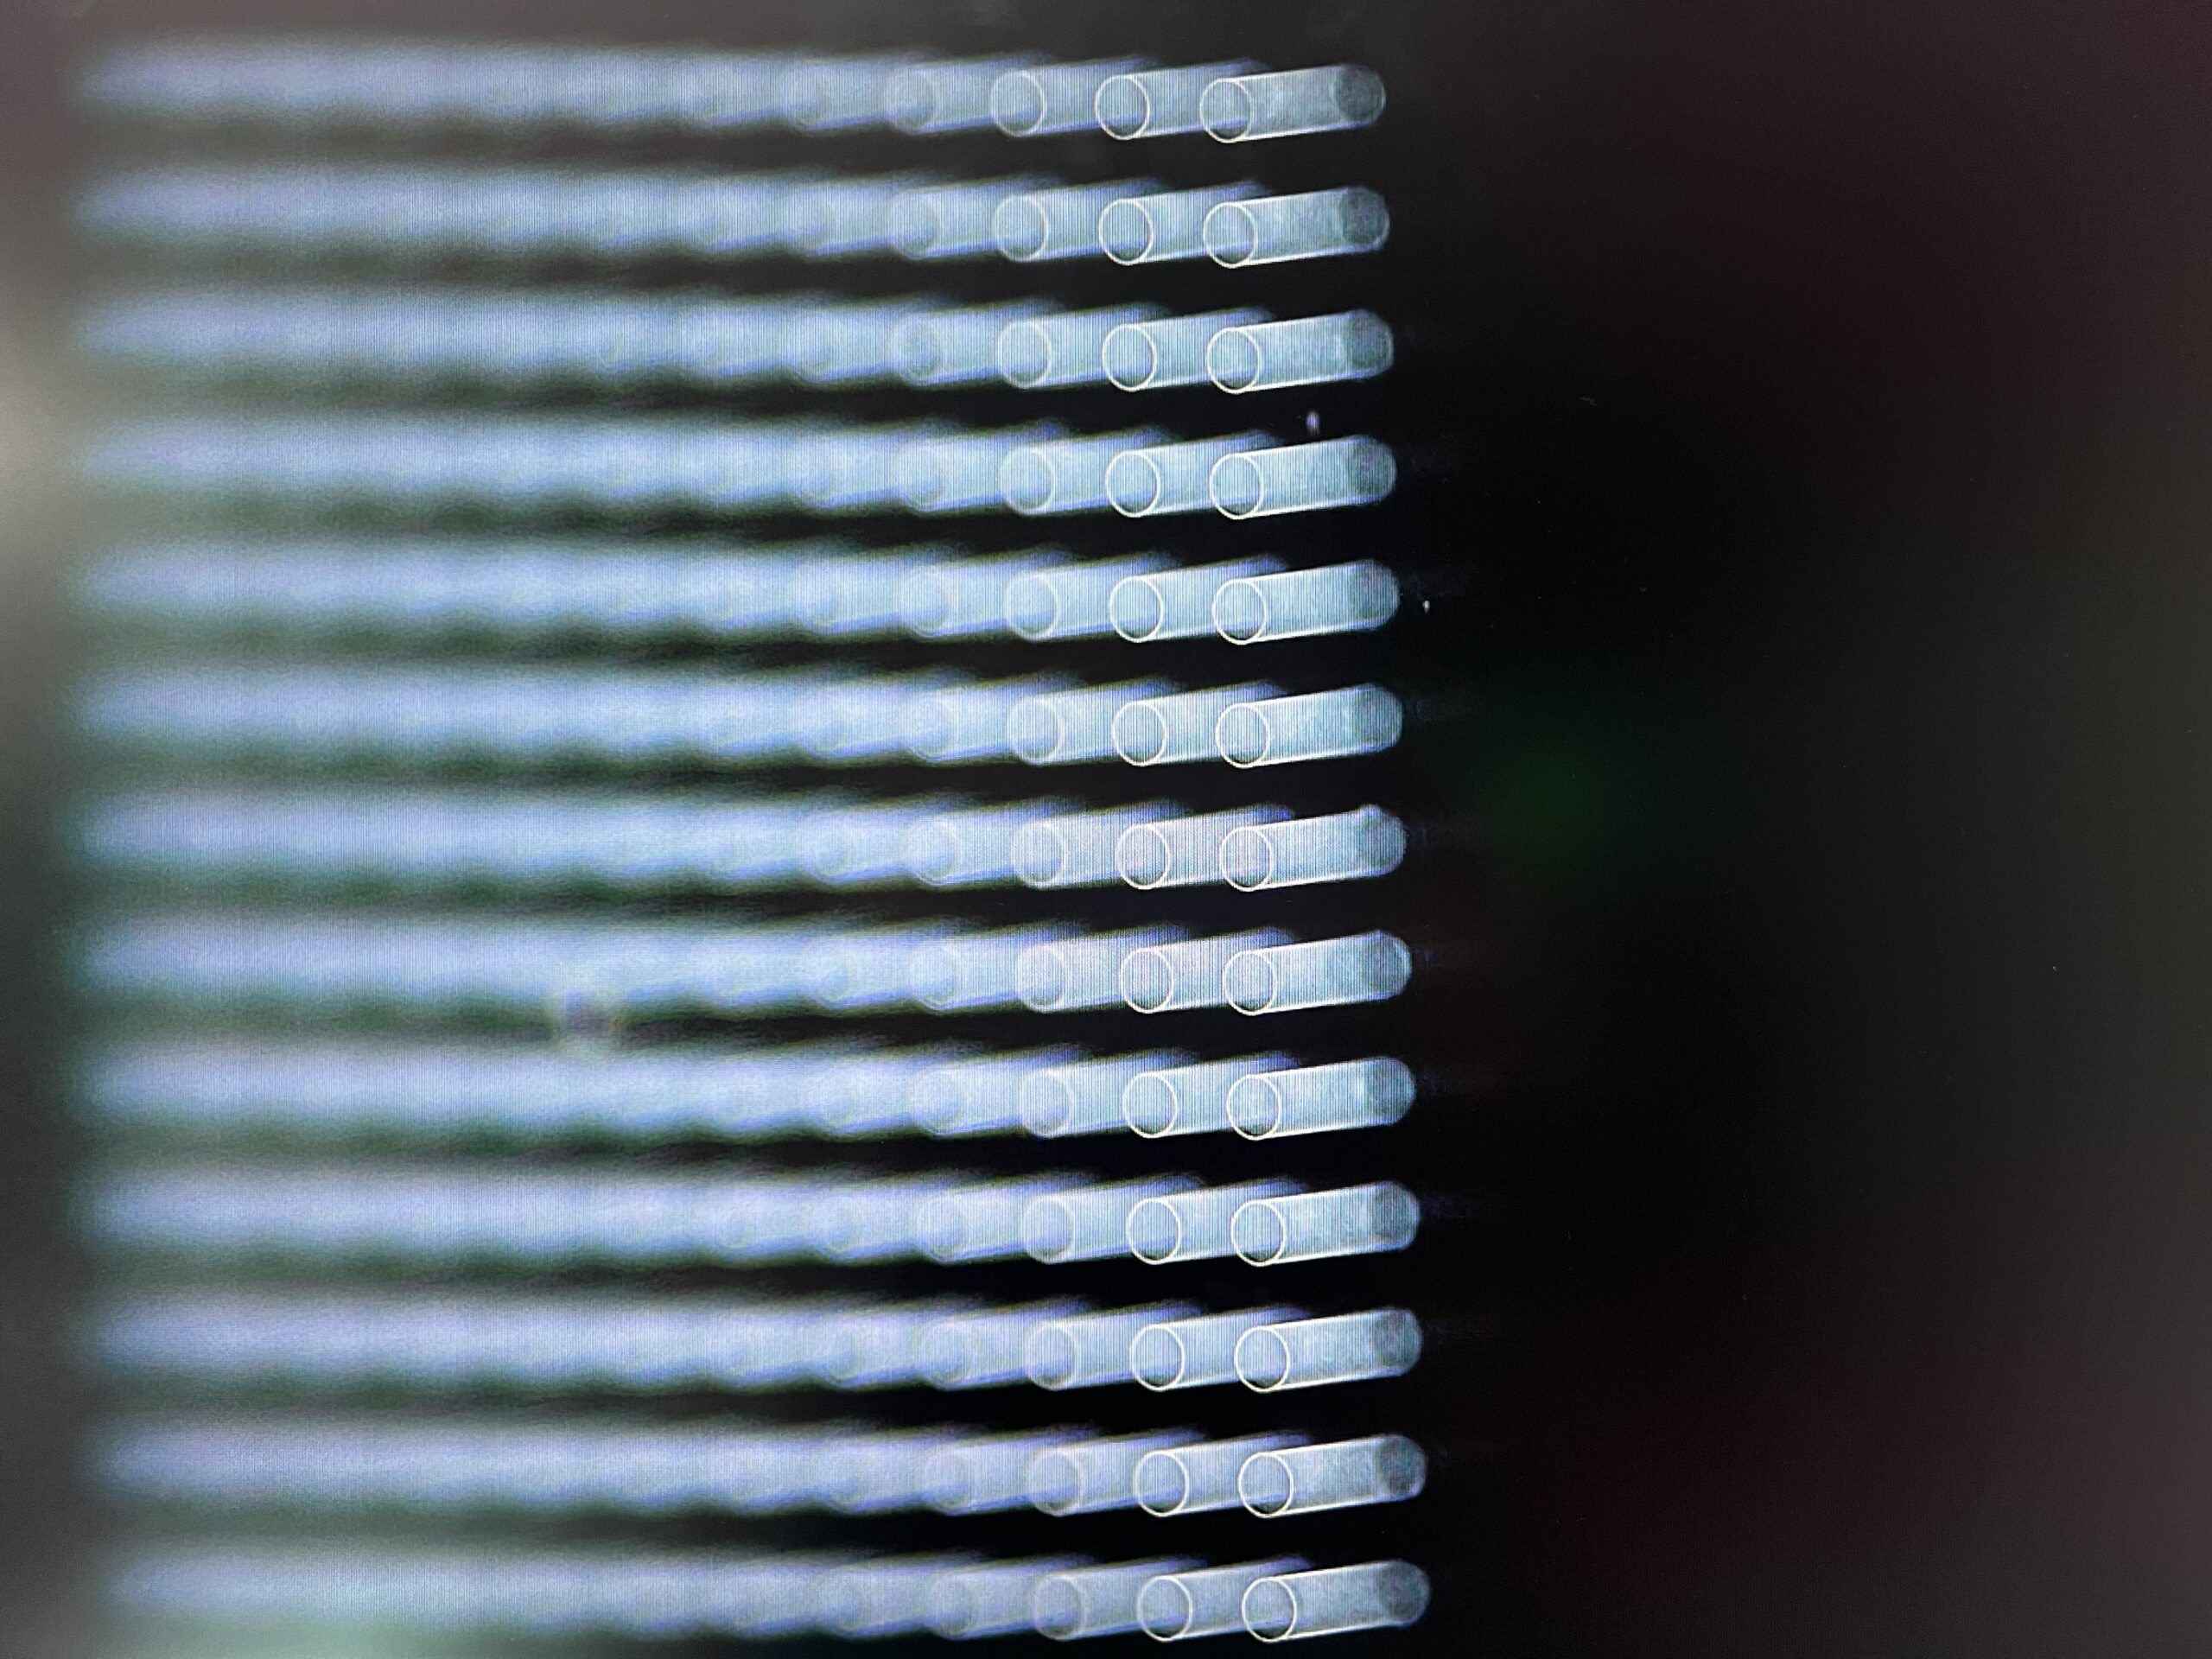
石墨板雕刻切割
可降解聚乳酸酯心血管支架,直径3mm,细丝直径100微米

ZrO2(二氧化锆陶瓷)片打直孔,直径150µm,深度300µm


单层石墨烯切割


激光器参数
中心波长 | 1030+3nm | 最大平均功率 | ≥ 50W |
光束质量 | M² ≤1.2 | 最大单脉冲能量 | ≥ 2mJ |
光斑圆度 | ≥ 92%@出光口 30cm | 重复频率 | 1kHz–1MHz |
光斑大小 | 3+0.5mm@30cm | Burst | 1–10 |
发散角 | <1mrad | 最窄脉冲宽度 | ≤ 500fs |
功率稳定性 | ≤ 0.5%RMS@24h |
超精密两轴位移台参数
有效行程 | 100mm–100mm |
反馈分辨率 | 61pm(4um 微晶玻璃 * 65536) |
重复定位精度 | ≤ 150nm |
定位精度 | ≤ 200 nm (100 毫米距离) 30 nm (加工条件 1mm/s) |
运动直线度 | ≤ 1.5um |
运动平面度 | ≤ 2.5um |
俯仰角误差 | 8arc sec |
偏航角误差 | 6arc sec |
稳态误差 | ≤ +3nm |
机器视觉
感光芯片尺寸 | 2/3″ |
分辨率 | 500 万像素 |
帧速率 | 60fps |
数据接口 | USB3.0 |
色彩类型 | 彩色 |
(加工125微米的圆圈可重复定位精度优于60纳米)
测试说明:
测量项目 | 本次数据与处理方式 |
记录数据 | X / Y 指令位置(理想位置)、反馈位置及控制器误差 |
采样与图案 | 1 ms 采样;圆直径 125 μm,圆心间距 250 μm |
加工段识别 | 按理想轨迹的圆弧几何特征识别,圆段按 C1、C2…编号 |
- 仅统计圆形加工段。圆间贝塞尔移动不参与加工精度评估。截断圆弧可用于局部误差统计。
- 仅使用完整圆。理想圆心由指令位置数据拟合,实测圆心由反馈位置数据拟合。两者均采用几何最小二乘圆拟合,保留全部换向样本。
加工误差及定义
二维位置偏差eXY = √[(X反馈 − X理想)² + (Y反馈 − Y理想)²]
径向误差:反馈点到理想圆心的距离减去理想半径。
间距偏差 = 反馈拟合圆心间距 − 指令拟合圆心间距
平稳段:排除任一轴换向前后各 30 ms,仅用于区分持续加工与短暂换向波动。
测试口径:本次控制器反馈坐标系的轨迹精度,未包含工件尺寸测量或外部标定误差
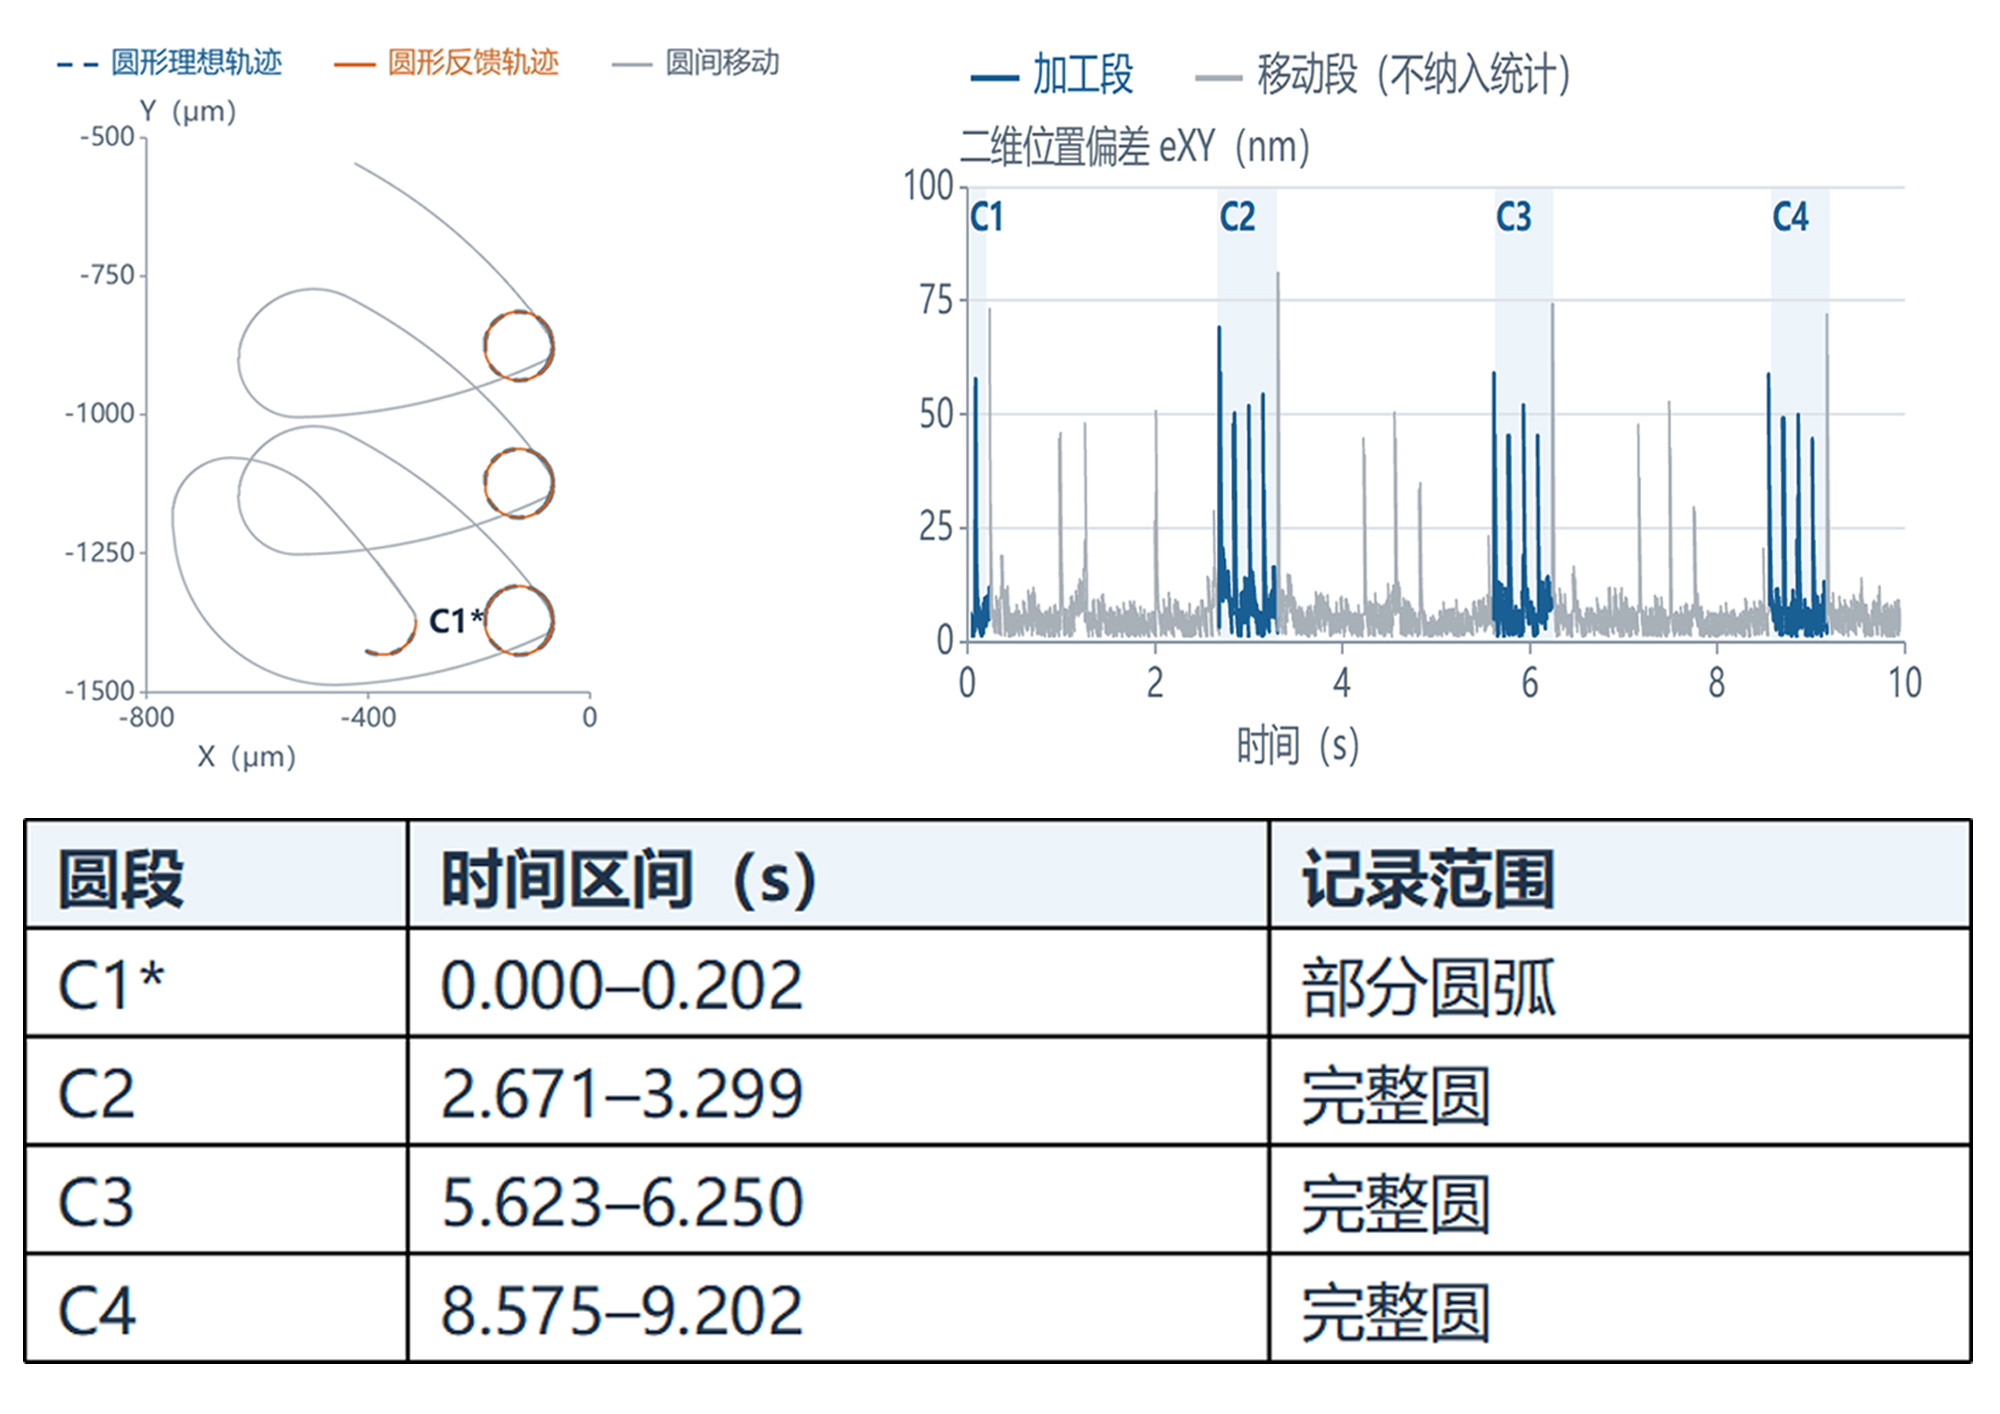
测量1 完整轨迹与误差记录
实时误差1.csv,0.000–9.999 s,原始 XY 坐标
左图 XY 等比例,未放大位置偏差;
右图保留全部移动误差,浅蓝区为圆形加工段;* 为截断圆弧。
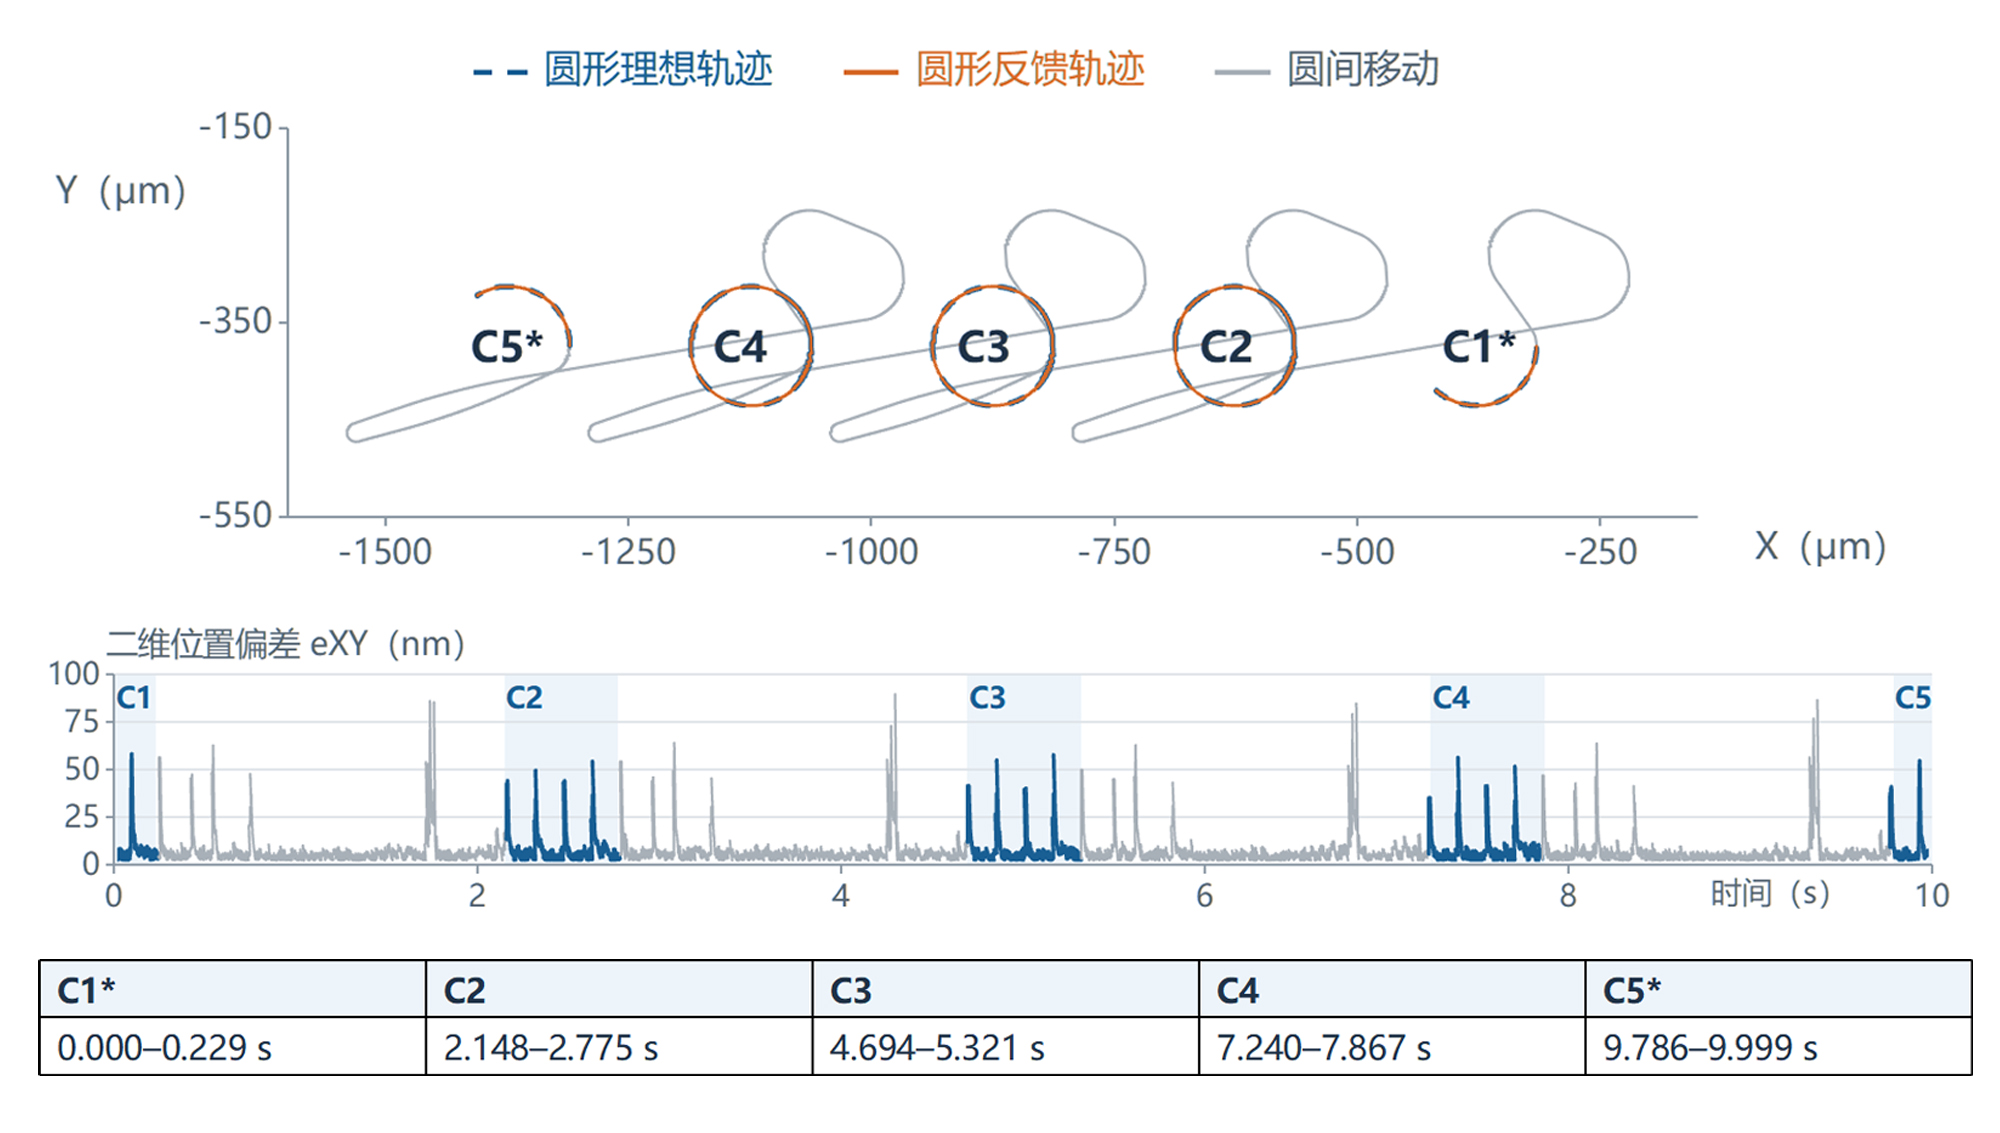
测量 2:完整轨迹与误差记录
实时误差2.csv,0.000–9.999 s,原始 XY 坐标
上图浅蓝区为圆加工段;灰色尖峰属于圆间移动,不计入加工误差;
下图轨迹 XY 等比例;* 为截断圆弧
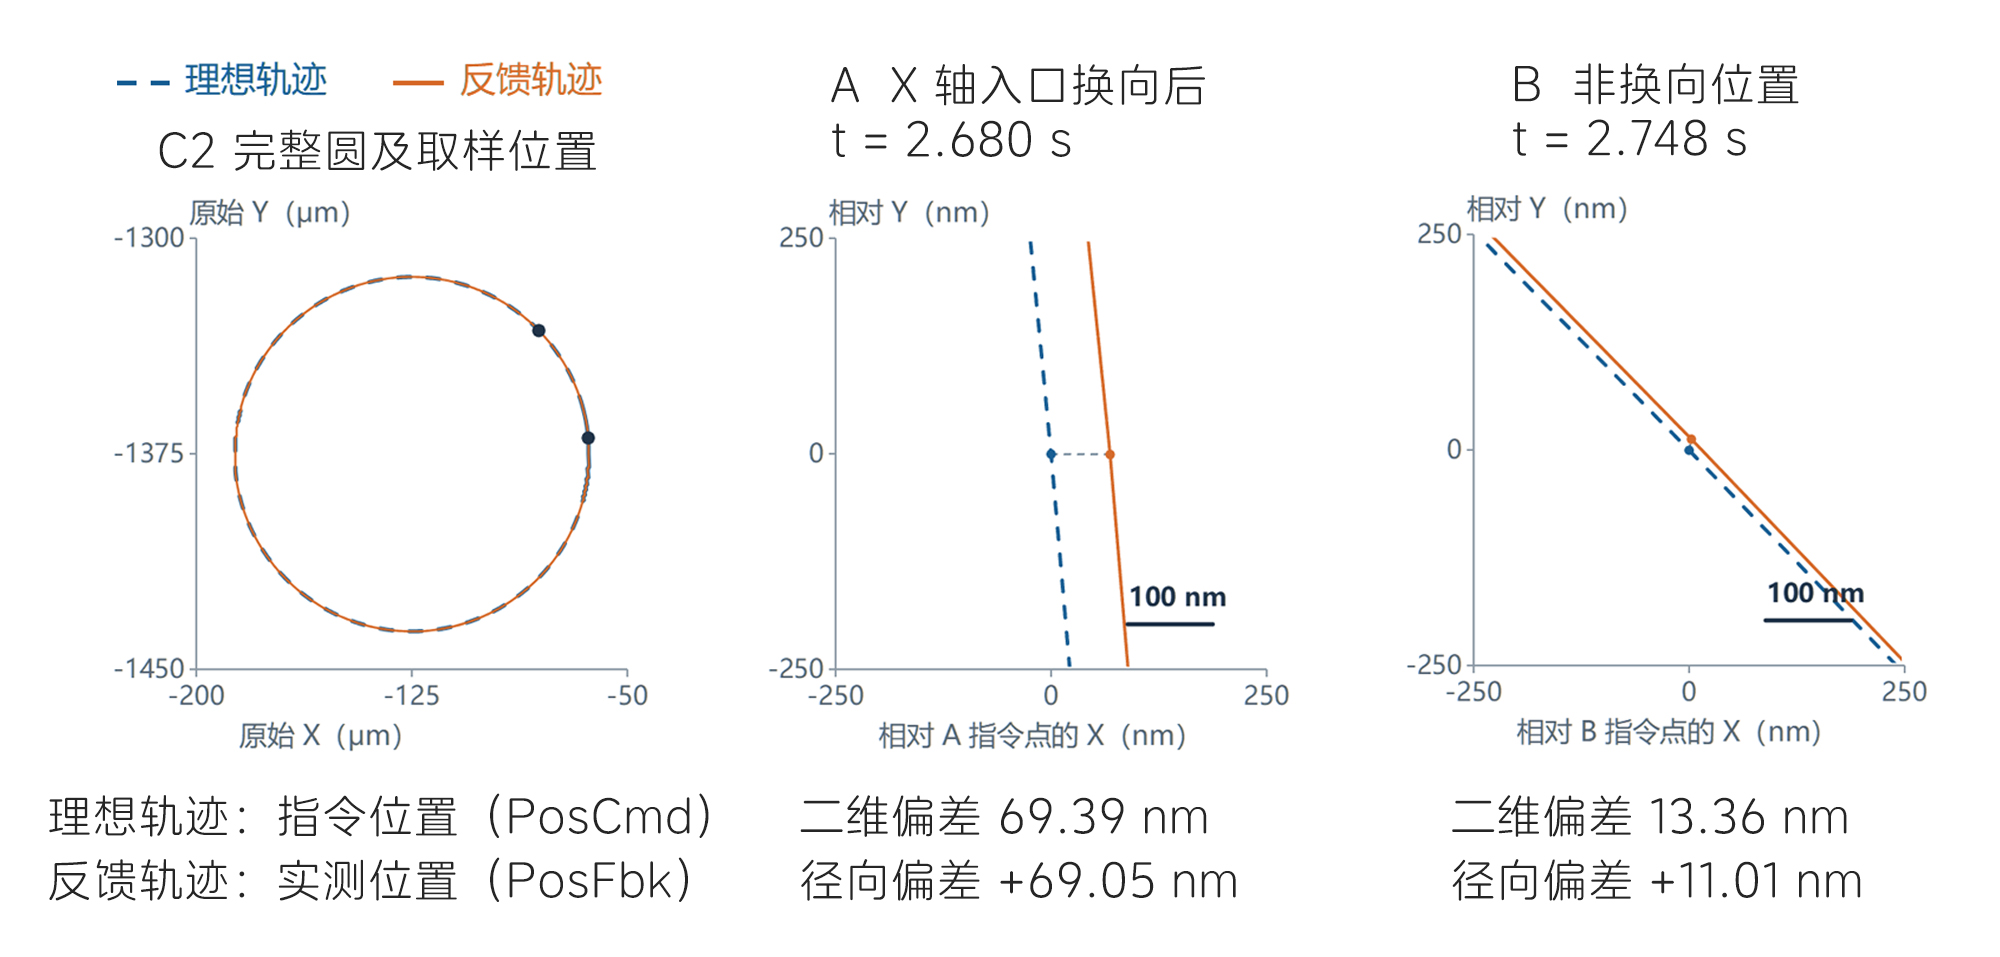
测量 1:真实轨迹叠加与局部放大
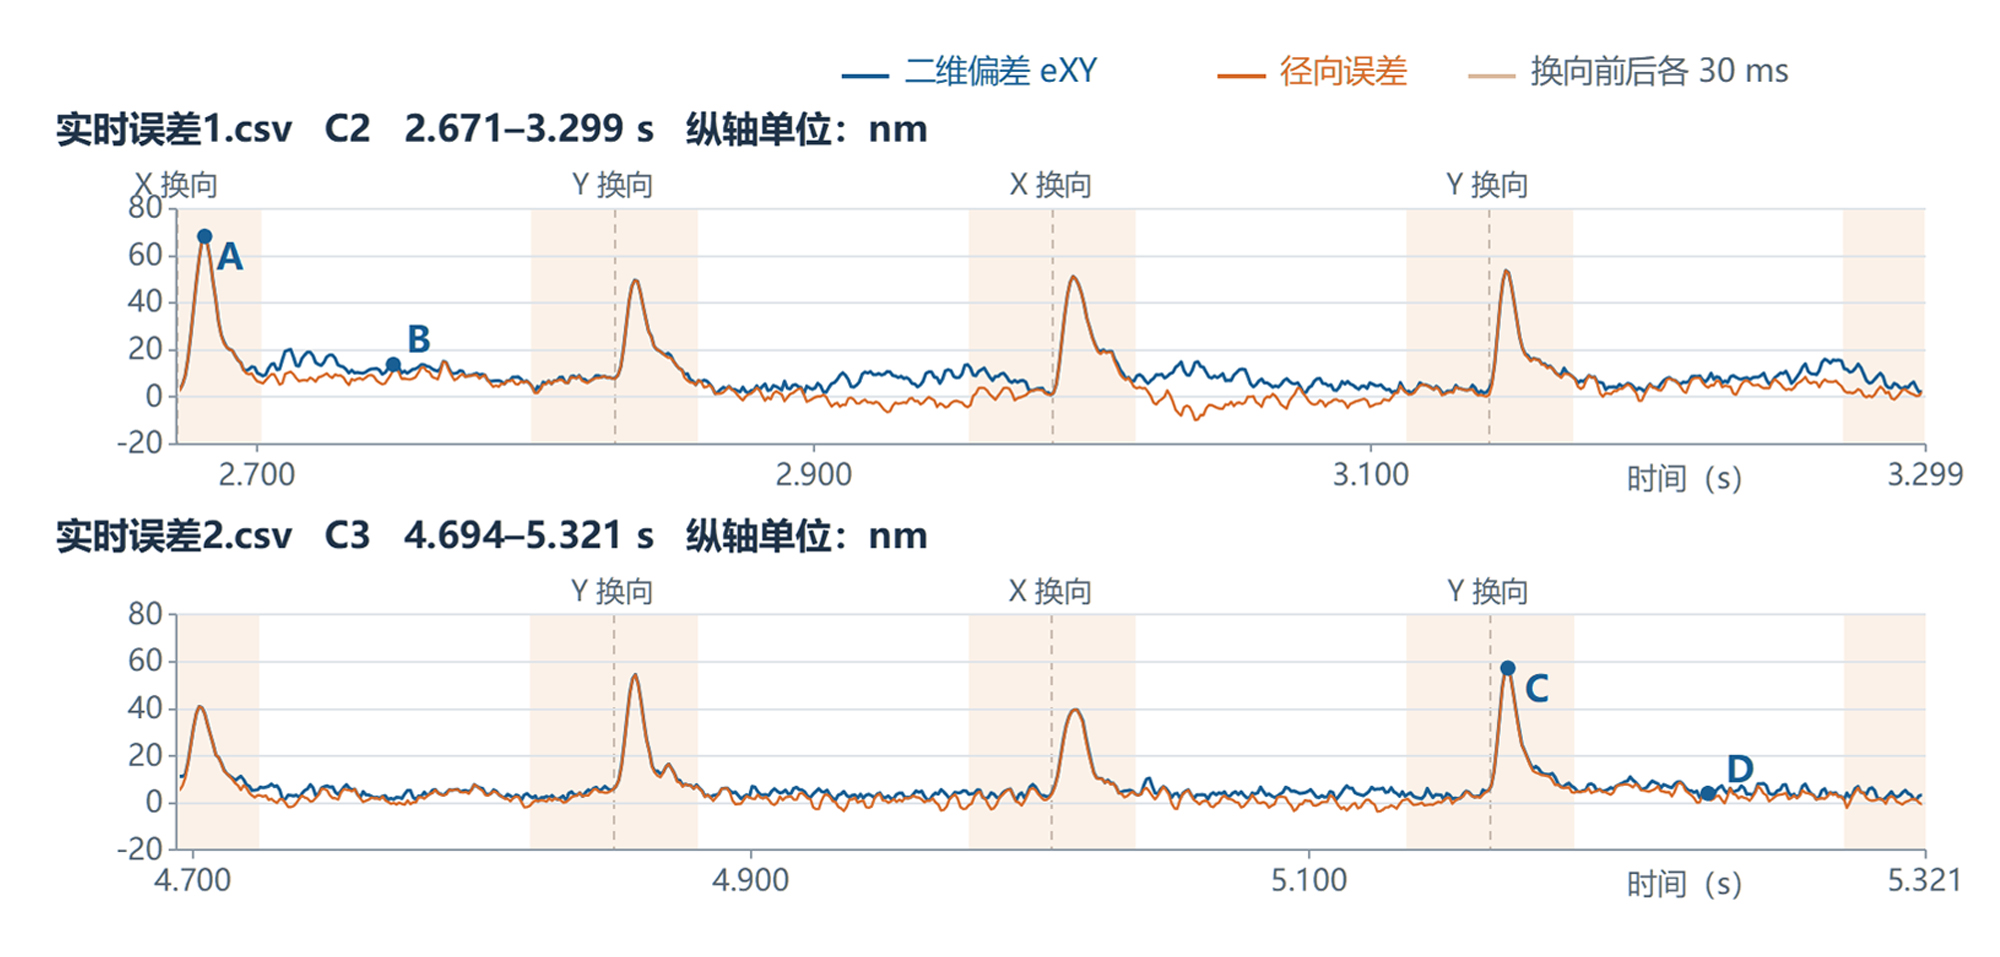
实时误差1.csv,C2,2.671–3.299 s
XY 等比例;局部图线性放大 ×300,误差未额外放大;
曲线连接原始 1 ms 采样点,标记点对应指定时刻。
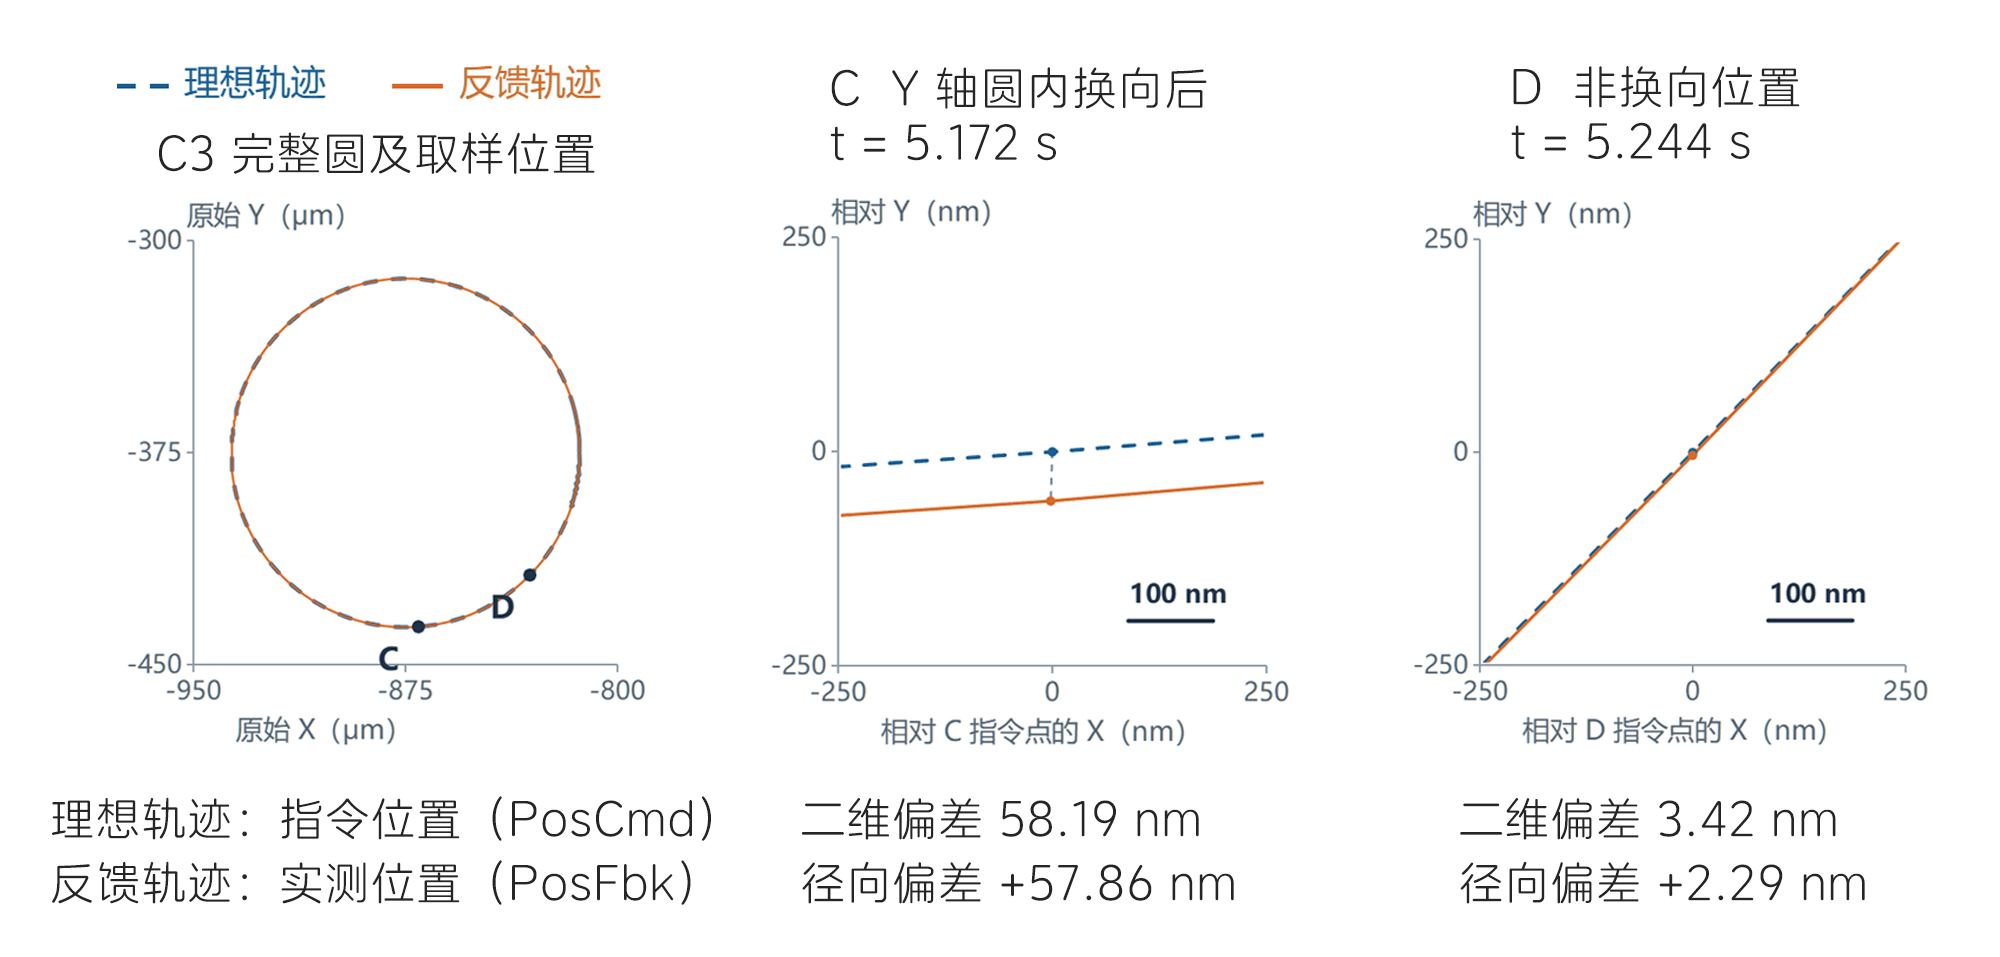
测量 2:真实轨迹叠加与局部放大
实时误差2.csv,C3,4.694–5.321 s
XY 等比例;局部图线性放大 ×300,误差未额外放大;
曲线连接原始 1 ms 采样点,标记点对应指定时刻。
完整加工圆的误差时序
峰值在轴换向后短暂出现,随后回落;浅橙色区标出换向附近,保留全部样本。
换向指单轴速度过零后反向;
A、C 为换向后的峰值,B、D 为平稳位置,对应前两页局部图。
圆形加工段的误差汇总
单位:nm。全部圆弧保留换向尖峰,平稳圆弧单独统计。
RMS 为均方根,反映整个统计范围的误差水平;平稳圆弧排除任一轴换向前后各 30 ms
测量 1:C1–C4,测量 2:C1–C5,时间区间见完整记录页,不含圆间移动。
“全部圆弧”保留换向尖峰,“平稳圆弧”只统计换向前后各 30 ms 以外的样本。
尖峰使最大值升高,但持续时间短,因此整体 RMS 仍明显低于峰值。

平稳加工的二维 RMS 为 4.70–6.70 nm,最大二维偏差小于 20 nm。
纳入全部换向后,圆弧整体二维 RMS 为 11.22–12.96 nm。
圆心间距与实测二维路径的对应关系
完整圆反馈轨迹及拟合圆心,保留换向样本。间距单位:μm,偏差单位:nm
正偏差表示间距偏大,负偏差表示偏小;间距由完整圆拟合圆心计算,保留全部换向尖峰。
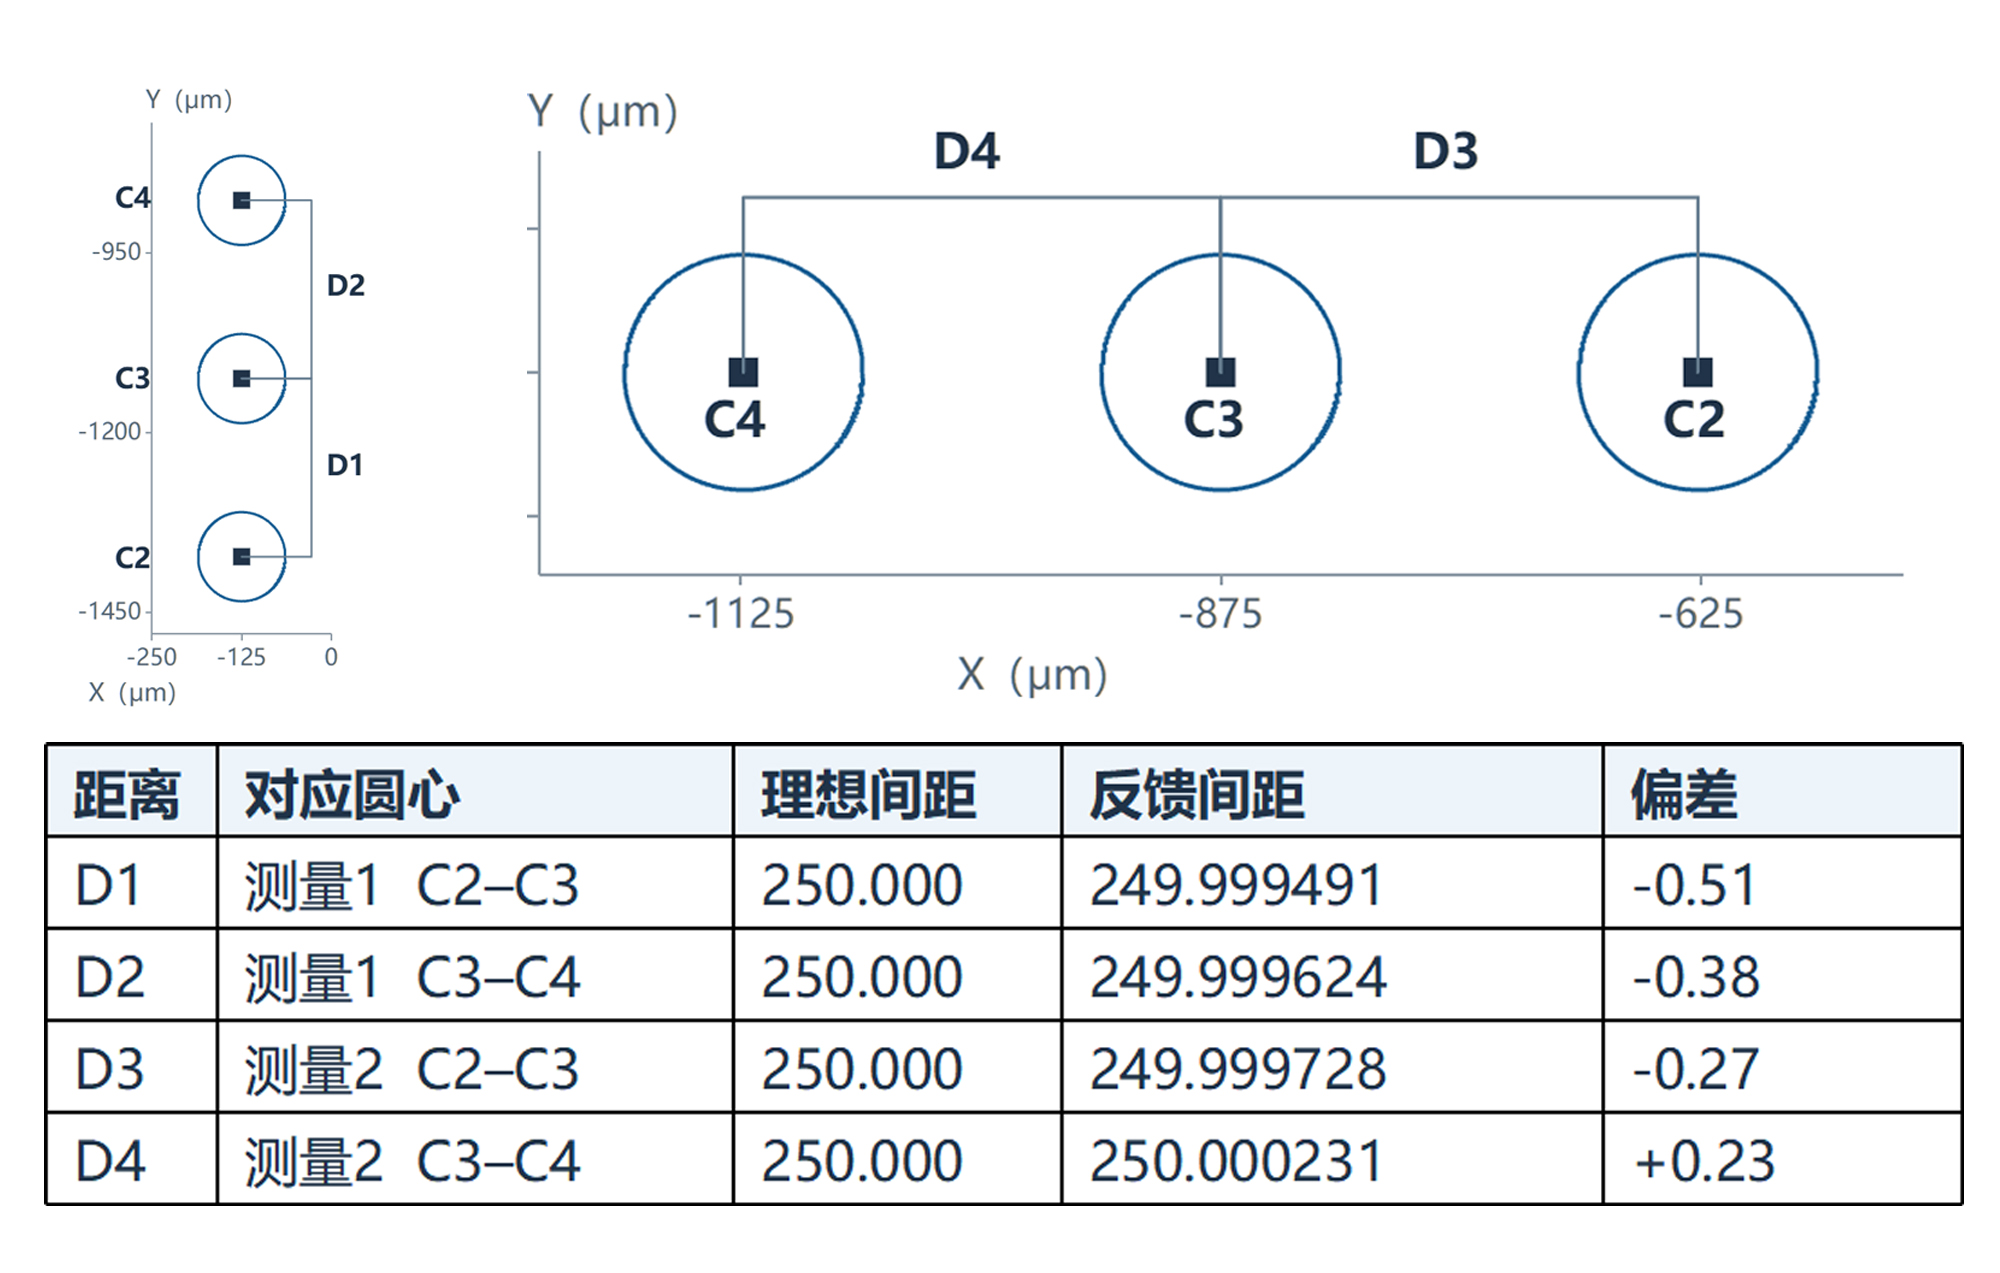
四组圆心间距偏差的最大绝对值为 0.51 nm。
圆心偏移与间距偏差:圆心偏移是单个圆的位置误差。D1–D4 比较两个圆心
之间的距离。相邻圆心若出现相近的偏移,它们之间的间距变化可以更小。
单个圆心的位置偏差
每根柱对应一个完整圆,测量 1 / 2 的 C2、C3、C4 与上一页路径编号一致
圆心偏移为反馈拟合圆心与指令拟合圆心在 XY 平面内的距离;来源:两次记录的 C2–C4 完整圆。
比较对象:实测圆心与理想圆心
(理想圆心由同一完整圆段的指令位置数据(PosCmd)做几何最小二乘圆拟合得到。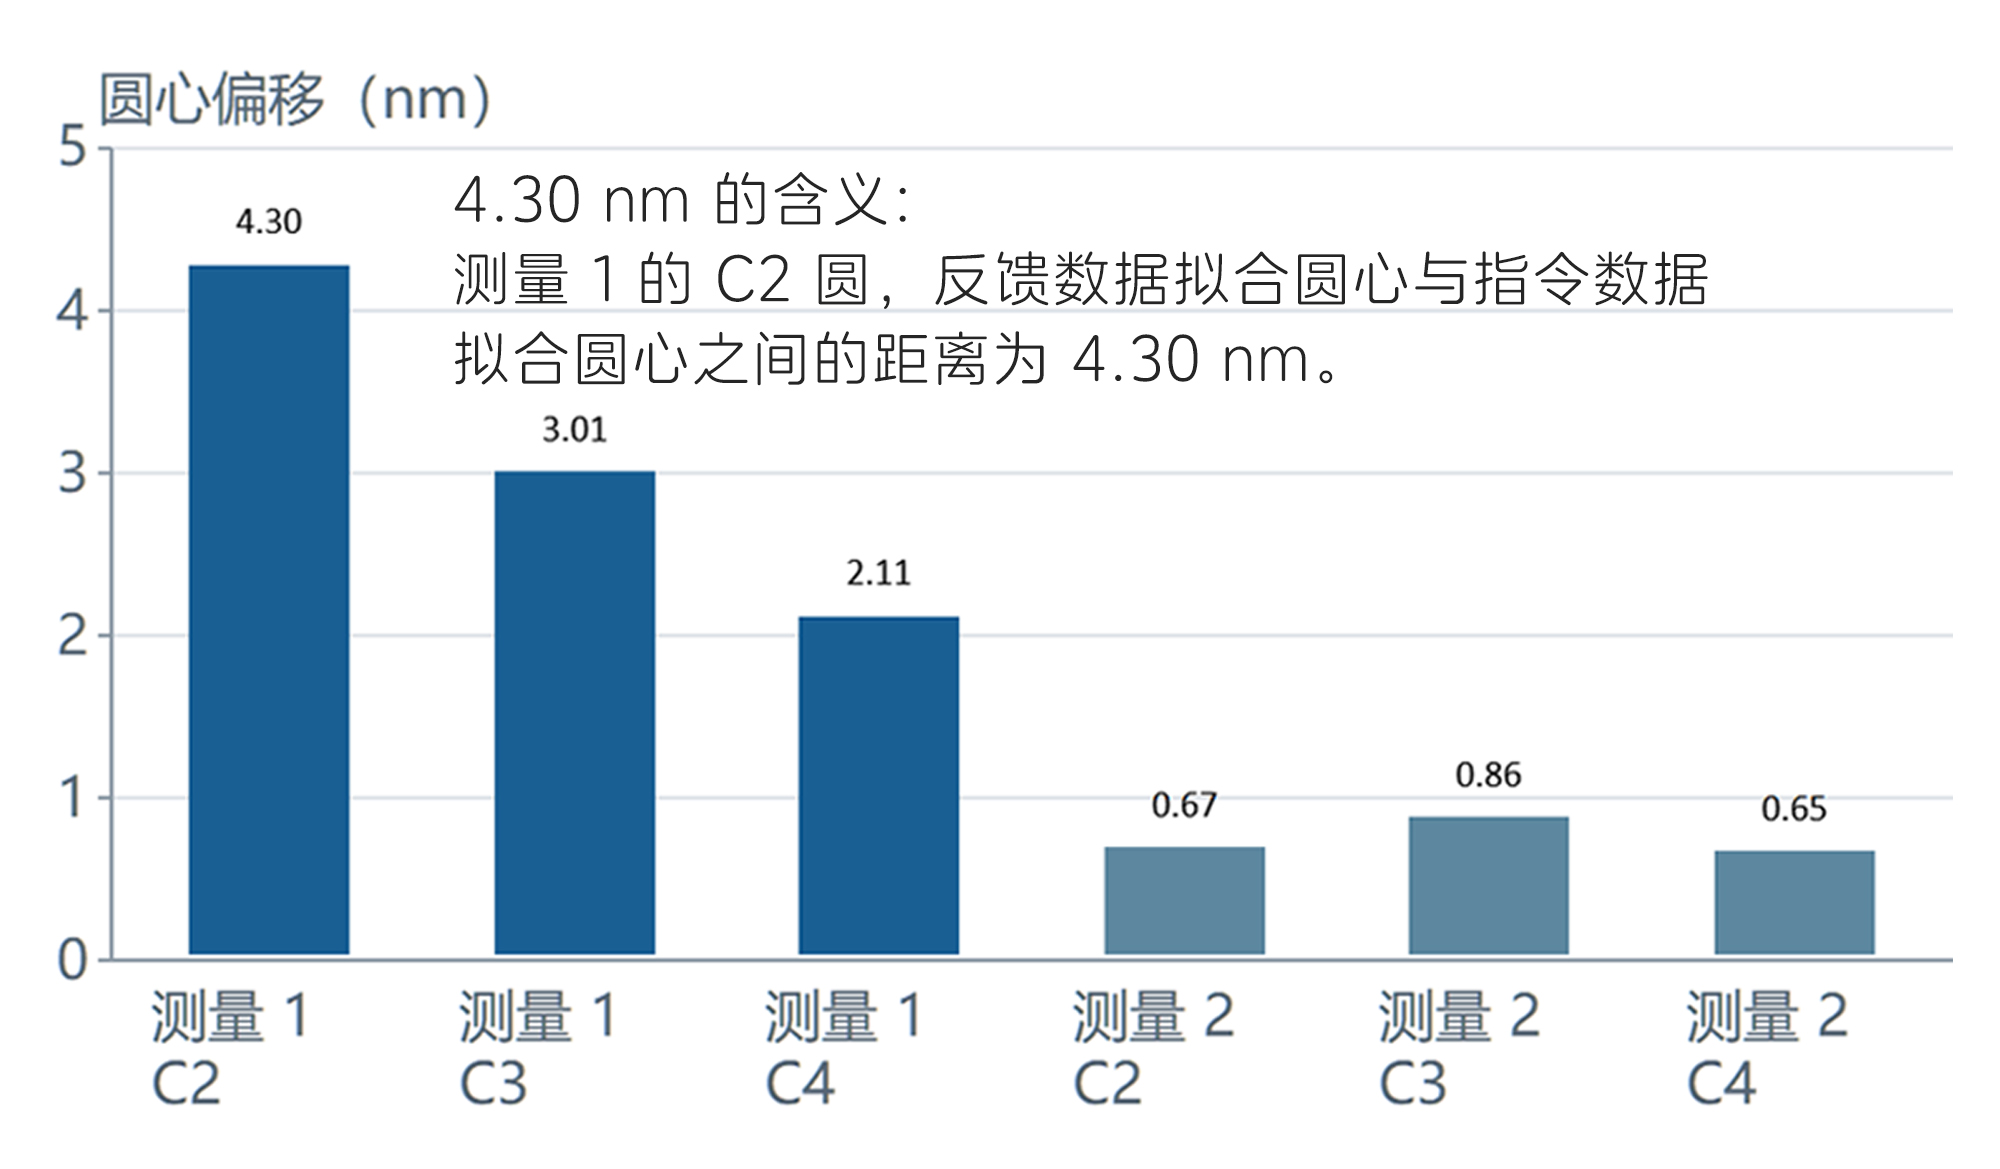
六个完整圆的圆心偏移为 0.65–4.30 nm,均小于 5 nm。
图中结果保留全部换向尖峰,体现完整加工过程的整体圆心定位。
